Yüksek Vakumlu Malaksasyon Nasıl Çalışır? Hücre Yapısından Yağ Verimine
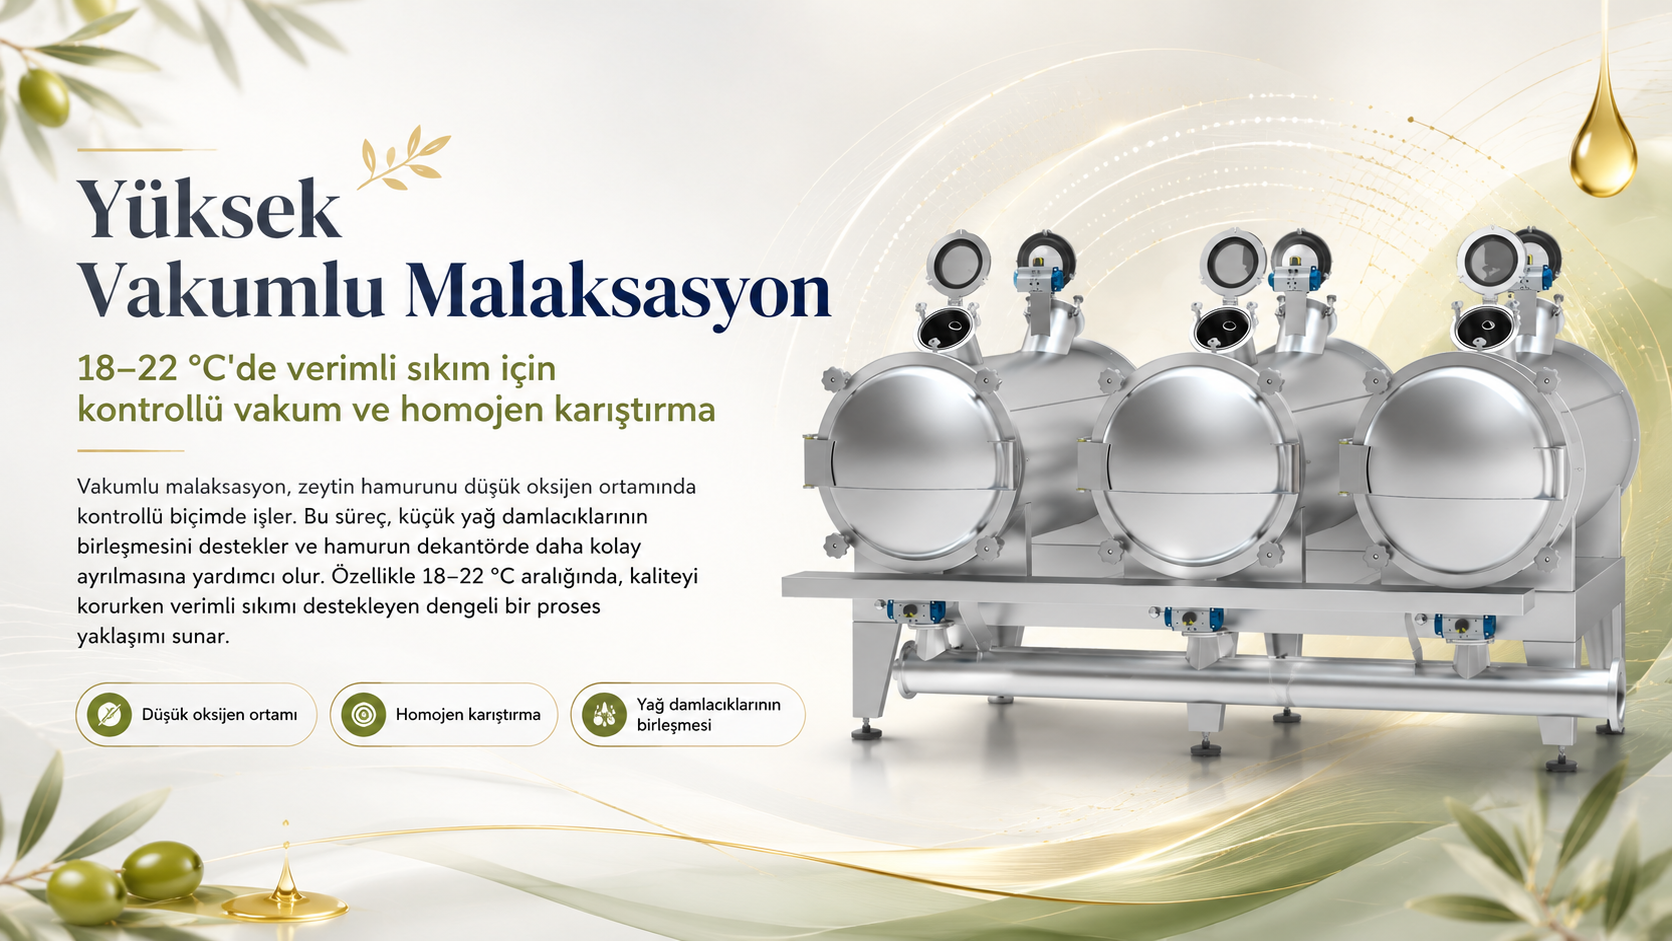
Yüksek Vakumlu Malaksasyon Neden Önemlidir?
Zeytinyağı üretiminde kırıcıdan çıkan zeytin hamuru, dekantöre gönderilmeden önce malaksörde kontrollü biçimde karıştırılır. Bu aşamanın temel amacı yalnızca hamuru belirli bir süre bekletmek veya sıcaklığını yükseltmek değildir.
Kırma işlemi zeytin dokusunun önemli bir bölümünü parçalar ancak hamurun içerisinde bulunan yağın tamamını dekantörde kolayca ayrılabilecek duruma getirmez. Yağın bir bölümü hücresel yapılar içerisinde kalırken, serbest kalan kısmı da mikroskobik büyüklükte küçük damlacıklar hâlinde zeytin hamuruna dağılır.
Malaksasyon sırasında bu küçük yağ damlacıklarının birbiriyle karşılaşması ve daha büyük damlacıklar oluşturması gerekir. Yağ damlacıklarının birleşerek büyümesi, bilimsel olarak koalesans olarak adlandırılır.
Damlacıklar yeterince büyüdüğünde yağın zeytin özsuyu ve katı maddelerden dekantörde ayrılması kolaylaşır. Bu nedenle başarılı bir malaksasyon süreci, zeytin hamurunu yalnızca karıştırmaz; onu sonraki santrifüj ayrıştırma aşamasına hazırlar.
Kırma İşlemi Neden Tek Başına Yeterli Değildir?
Zeytin hücrelerinde bulunan yağ, meyve dokusu içerisinde çok küçük damlacıklar hâlinde dağılmış durumdadır. Kırıcı, zeytini hamura dönüştürerek hücre yapılarının önemli bir bölümünü açar ve yağın serbest kalmasını sağlar.
Buna rağmen kırma sonrasında üç farklı durum bir arada bulunabilir:
- Hücresel yapı içerisinde kalmaya devam eden yağ,
- Serbest kalmış ancak çok küçük damlacıklar hâlinde bulunan yağ,
- Su ve katı parçacıklarla birlikte emülsiyon benzeri bir yapı oluşturan yağ.
Dekantör, yoğunluk farkından yararlanarak yağ, zeytin özsuyu ve pirinayı birbirinden ayırır. Fakat yağ damlacıkları çok küçük olduğunda veya hamur içerisinde güçlü biçimde dağılmış bir yapı oluşturduğunda ayrıştırma zorlaşabilir.
Bu nedenle malaksasyonun temel görevlerinden biri, küçük yağ damlacıklarını daha büyük damlalar hâlinde bir araya getirmek ve hamurun fiziksel yapısını dekantasyon için daha uygun duruma getirmektir.
Vakumlu Malaksasyon Yalnızca Oksijeni Azaltmak Değildir
Vakumlu malaksasyon çoğunlukla zeytin hamurunun oksijenle temasını azaltan kapalı bir üretim yöntemi olarak açıklanır. Oksijen kontrolü önemli olmakla birlikte yüksek vakumun etkisi bununla sınırlı değildir.
Hakemli bilimsel araştırmalar, yüksek vakum uygulamasının zeytin hamurundaki hücrelerin mekanik ve yapısal özelliklerini değiştirebildiğini göstermektedir.
Cryo-SEM olarak adlandırılan kriyojenik taramalı elektron mikroskobu görüntüleriyle yapılan incelemelerde, yüksek vakum uygulanan zeytin hamurunda hücresel ve hücre içi kütle transferinin arttığı ve yağ damlacıklarının daha büyük hâle geldiği gözlemlenmiştir.
Başka bir ifadeyle yüksek vakum:
- Zeytin dokusunun mekanik yapısını etkileyebilir.
- Hücre içeriğinin hamur içerisindeki hareketini kolaylaştırabilir.
- Serbest kalan yağ damlacıklarının birbirine ulaşmasını destekleyebilir.
- Koalesans sürecini hızlandırabilir.
- Hamurun dekantörde ayrıştırılabilirliğini artırabilir.
Bu nedenle yüksek vakumlu malaksasyon, yalnızca havanın tanktan çekilmesi değildir. Basınç, karıştırma, sıcaklık ve hamur hareketinin birlikte yönetildiği fiziksel bir proses olarak değerlendirilmelidir.
Yüksek Vakum Zeytin Hücrelerini Nasıl Etkiler?
Vakum uygulandığında malaksör tankının içerisindeki basınç düşürülür. Böylece zeytin dokusunun içerisindeki yapı ile tank içerisindeki ortam arasında bir basınç farkı oluşur.
Bilimsel çalışmalarda bu ortamın, zeytin hücrelerinin mekanik ve yapısal özelliklerinde değişiklik meydana getirdiği ve hücresel kütle transferini artırdığı gösterilmiştir.
Burada “vakum bütün hücreleri patlatır” gibi kesin ve kontrolsüz bir ifade kullanmak doğru değildir. Daha doğru açıklama şudur:
Yüksek vakum, zeytin hücrelerinin yapısal olarak deformasyona ve mekanik parçalanmaya daha açık hâle gelmesine yardımcı olabilir.
Basınç farkıyla yapısı zayıflayan dokular, karıştırıcı kanatların oluşturduğu mekanik hareket sırasında daha kolay parçalanabilir. Böylece hücre içerisinde kalan yağın ve fenolik bileşenlerin daha büyük bir bölümü hamur içerisinde serbest kalabilir.
Ancak vakumun etkili olabilmesi için zeytin hamurunun yeterli yüzey alanıyla düşük basınç ortamına maruz kalması gerekir. Yoğun bir hamur kütlesinin yalnızca üst yüzeyine vakum uygulanması, tankın içerisindeki bütün hamurun aynı fiziksel etkiyi görmesi anlamına gelmez.
Kütle Transferi ve Yağ Damlacıklarının Birleşmesi
Kütle transferi, hücrelerin ve zeytin dokusunun içerisindeki sıvı bileşenlerin hamur içerisinde hareket etmesini ifade eder.
Yüksek vakum altında hücre yapısında meydana gelen değişimler, yağ ve fenolik bileşenlerin dokudan ayrılmasını kolaylaştırabilir. Aynı zamanda serbest kalan küçük yağ damlacıkları, karıştırma sırasında birbirleriyle daha fazla temas ederek daha büyük damlalar oluşturabilir.
Bilimsel araştırmalarda yüksek vakum uygulanan zeytin hamurundaki yağ damlacıklarının boyutunun arttığı ve koalesansın güçlendiği gözlemlenmiştir.
Bu gelişme doğrudan yağ üretmek anlamına gelmez. Zeytinin içerisindeki toplam yağ miktarı değişmez. Değişen, mevcut yağın dekantörde ayrılabilecek duruma gelme oranıdır.
Bu nedenle doğru ifade:
Yüksek vakum yeni yağ oluşturmaz; zeytin içerisinde bulunan yağın serbest kalmasını ve dekantörde ayrılmasını kolaylaştırabilir.
Bilimsel Çalışmalarda Yüksek Vakum ve Yağ Verimi
Yüksek vakum uygulamasının yalnızca laboratuvar ortamında değil, endüstriyel zeytinyağı üretim tesislerinde de etkileri araştırılmıştır.
Arbequina, Arbosana, Koroneiki ve Picual çeşitleri üzerinde yürütülen endüstriyel çalışmada yüksek vakumlu malaksasyon, dört çeşitte de zeytinyağının hamurdan ayrılabilirliğini artırmıştır.
Araştırmacılar bu sonucu:
- Zeytin hamurundaki hücresel yapının daha fazla parçalanması,
- Sıvı kütle transferinin artması,
- Yağ damlacıklarının daha etkili biçimde birleşmesi
ile ilişkilendirmiştir.
Bu sonuç, vakumlu malaksasyonun farklı zeytin çeşitlerinde aynı sayısal artışı sağlayacağı anlamına gelmez. Zeytin çeşidi, olgunluk, nem, yağ oranı, kırma biçimi, malaksasyon süresi ve dekantör ayarları elde edilen sonucu değiştirebilir.
Ancak çalışma, yüksek vakumun yalnızca teorik bir etki olmadığını ve endüstriyel koşullarda hamurun ayrıştırılabilirliğine katkı sağlayabileceğini göstermektedir.
Yüksek Vakumun Fenolik Bileşenlere Etkisi
Fenolik bileşenler, zeytinyağının acılık, yakıcılık, oksidatif dayanım ve duyusal karakteri üzerinde etkili olan değerli bileşenlerdir.
Laboratuvar ölçekli yüksek vakum çalışmasında, üç farklı zeytin çeşidinden elde edilen yağların fenolik içeriğinde kontrol grubuna göre yüzde 25,2 ile yüzde 48,6 arasında artış gözlemlenmiştir.
Bu artışın temel nedenlerinden biri, vakumun zeytin dokusundaki hücresel ve hücre içi kütle transferini artırması olarak değerlendirilmiştir.
Endüstriyel ölçekte gerçekleştirilen diğer çalışmada ise Picual çeşidinden elde edilen yağın hidrofilik fenol fraksiyonunda, özellikle oleacein içeriğiyle bağlantılı bir artış belirlenmiştir.
Bu sonuçlar yüksek vakumun fenolik bileşenlerin korunması ve yağ fazına aktarılması bakımından önemli bir potansiyele sahip olduğunu göstermektedir.
Ancak bilimsel çalışmalarda elde edilen yüzdelik artışlar belirli makineler, zeytin çeşitleri ve deney koşulları için geçerlidir. Bu değerlerin farklı bir makine veya her üretim koşulu için garanti edilen sonuçlar şeklinde kullanılması doğru değildir.
Vakum Aroma Bileşenlerini Her Zaman Artırır mı?
Vakumun aroma üzerindeki etkisi fenolik bileşenler kadar tek yönlü değildir.
Zeytinyağının olumlu aromasını oluşturan aldehitler, alkoller ve esterler uçucu yapıdadır. Yüksek vakum, bazı uçucu maddelerin ortamdan uzaklaşmasını kolaylaştırabilir.
Laboratuvar çalışmasında aroma profilinden sorumlu bazı uçucu bileşenlerin, malaksasyon sıcaklığı yükseldikçe daha fazla azaldığı görülmüştür.
Buna karşılık etanol, etil asetat ve asetik asit gibi kusurlu aroma oluşumuyla ilişkilendirilebilen bazı uçucu bileşiklerde de azalma belirlenmiştir.
Bu nedenle:
“Vakum her koşulda bütün aromaları artırır” ifadesi bilimsel olarak doğru değildir.
Vakum seviyesi, malaksasyon sıcaklığı, işlem süresi ve zeytin çeşidi birlikte yönetilmelidir. Uygun olmayan sıcaklık veya gereğinden uzun vakum uygulaması, korunmak istenen olumlu uçucu maddelerin de kaybedilmesine neden olabilir.
Düşük Sıcaklık Vakumlu Malaksasyonda Neden Kritik Öneme Sahiptir?
Endüstriyel yüksek vakum araştırmasında malaksasyon 16 ± 1 °C sıcaklıkta 30 dakika boyunca gerçekleştirilmiştir.
Araştırmacılar, düşük sıcaklığın olumlu aroma profilinde rol oynayan temel aldehitlerin, alkollerin ve esterlerin vakumla uzaklaşmasını sınırladığını bildirmiştir.
Bu sonuç, vakum ile sıcaklığın birbirinden bağımsız düşünülmemesi gerektiğini göstermektedir.
Yüksek sıcaklık:
- Hamurun akışkanlığını artırabilir.
- Yağ damlacıklarının birleşmesini kolaylaştırabilir.
- Kısa vadede yağın ayrılabilirliğini artırabilir.
Ancak aynı zamanda:
- Uçucu aroma bileşiklerinin kaybını hızlandırabilir.
- Oksidatif reaksiyonları artırabilir.
- Yağın taze ve yeşil duyusal karakterini zayıflatabilir.
Bu nedenle ileri malaksasyon teknolojilerinin hedefi yalnızca hamuru ısıtarak verimi yükseltmek değil, düşük sıcaklıkta da hücresel parçalanmayı ve yağ damlacıklarının birleşmesini destekleyebilmektir.
18–22 °C’de Verimli Malaksasyon Nasıl Hedeflenebilir?
Çok erken hasat zeytinleri genellikle daha sert hücresel yapıya, daha düşük yağ oranına ve ayrıştırılması daha zor bir hamur karakterine sahiptir.
Klasik üretimde bu hamurun verimini artırmak amacıyla malaksasyon sıcaklığının veya süresinin yükseltilmesi tercih edilebilir. Fakat bu yaklaşım aroma ve fenolik bileşenlerin korunmasıyla verim arasında bir seçim yapılmasına neden olabilir.
LETO, özellikle 18–22 °C aralığında kalite odaklı üretim gerçekleştirilirken hamurun mekanik ve fiziksel olarak daha etkili biçimde hazırlanmasını hedefler.
Bu hedef yalnızca vakumla değil, dört proses unsurunun birlikte çalışmasıyla oluşturulur:
- Kontrollü yüksek vakum,
- Patentli çift yönlü karıştırıcı kanatlar,
- Hamurun ince tabakalar hâlinde vakum bölgesine taşınması,
- Çift cidarlı gövdeyle sıcaklığın hassas biçimde yönetilmesi.
Böylece düşük sıcaklık, verimi düşüren ve ancak daha fazla ısı verilerek aşılabilen bir engel olarak değil; vakum ve mekanik karıştırmayla birlikte yönetilen bir proses parametresi olarak ele alınır.
Vakum Neden Tek Başına Yeterli Değildir?
Malaksör tankına vakum uygulanması, bütün zeytin hamurunun otomatik olarak aynı düzeyde işleneceği anlamına gelmez.
Zeytin hamuru yoğun, viskoz ve içerisinde katı parçacıklar bulunan karmaşık bir yapıdır. Tank içerisindeki hamur yeterli biçimde hareket ettirilmezse:
- Bazı bölgeler vakum alanına daha fazla maruz kalabilir.
- Bazı bölgelerde karıştırma etkisi zayıf kalabilir.
- Sıcaklık tank içerisinde eşit dağılmayabilir.
- Yağ damlacıklarının karşılaşma ihtimali azalabilir.
- Kör veya hareketsiz bölgeler oluşabilir.
Bu nedenle vakumlu malaksörün performansı yalnızca vakum pompasının gücüyle değerlendirilemez.
Tank geometrisi, karıştırıcı kanatların yönü, hamurun izlediği yol, yüzey yenilenmesi ve sıcaklık dağılımı vakum kadar önemlidir.
Karıştırıcı Kanat Tasarımı Malaksasyonu Nasıl Değiştirir?
Malaksör kanatları, hamuru yalnızca tankın bir ucundan diğer ucuna iten parçalar değildir. Kanat geometrisi, zeytin hamurunun akış biçimini ve prosesin homojenliğini doğrudan etkiler.
Endüstriyel malaksörler üzerinde yapılan araştırmalarda değiştirilmiş karıştırıcı geometrisinin:
- Hamur homojenliğini artırabildiği,
- Isı transferini iyileştirebildiği,
- Hamurun viskozitesini düşürebildiği,
- Malaksasyon süresini azaltabildiği,
- Tesis kapasitesini artırabildiği,
- Toplam enerji tüketimini düşürebildiği
gösterilmiştir.
Üç boyutlu akışkanlar dinamiği çalışmalarında da kanat sisteminin geometrisinin, hamurun tank içerisindeki hareketini ve sıcaklık dağılımını değiştirdiği doğrulanmıştır.
Dolayısıyla aynı tank hacmine ve aynı motor gücüne sahip iki malaksör, farklı kanat geometrileri nedeniyle aynı malaksasyon sonucunu vermeyebilir.
LETO’nun Çift Yönlü Karıştırıcıları Nasıl Çalışır?
LETO yüksek vakumlu malaksör serisi , zeytin hamurunu yalnızca tek yönde sürükleyen klasik bir karıştırma yapısı yerine, farklı yönlerde çalışan karıştırıcı elemanların birlikte kullanıldığı bir sistemle tasarlanmıştır.
LETO’nun karıştırıcı grubu içerisinde:
- Ana karıştırma kanatları,
- Daha kısa ve ters yönlü karıştırma kanatları,
- Helisel taşıyıcı elemanlar,
- Hamuru üst vakum alanına taşıyan kavisli kanatlar
birlikte çalışır.
Ana ve ters yönlü kanatlar, hamuru tek bir yönde döndürmek yerine karşılıklı hareketlerle işler. Bu yapı, zeytin hamurunun kendi içerisinde daha güçlü biçimde yoğrulmasını ve farklı hamur katmanlarının sürekli yer değiştirmesini hedefler.
Karşılıklı hamur hareketi, yapısal olarak zayıflayan zeytin dokularının birbirleriyle ve kırılmış çekirdek parçalarıyla daha fazla mekanik temas etmesine yardımcı olabilir.
Böylece yüksek vakumun oluşturduğu fiziksel etki, karıştırıcı kanatların mekanik etkisiyle birleştirilir.
Hamurun İnce Tabakalar Hâlinde Vakum Alanına Taşınması
LETO’nun yayımlanmış patent dokümanında, malaksör tankının tamamen zeytin hamuruyla doldurulmadığı ve üst bölümde kontrollü bir vakum alanı bırakıldığı tarif edilmektedir.
Kavisli taşıyıcı kanatlar, tankın içerisindeki zeytin hamurundan ince bir tabaka alarak onu üst bölümdeki düşük basınç alanına taşır. Hamur daha sonra bu bölgede ince tabakalar hâlinde tekrar ana hamur kütlesinin üzerine dökülür.
Bu hareketin amacı, yalnızca tankın üst yüzeyindeki hamurun değil, tank içerisindeki daha büyük bir hamur hacminin vakum alanıyla temas etmesini sağlamaktır.
Süreç sürekli tekrarlandığında:
- Vakuma maruz kalan hamur yüzeyi yenilenir.
- Daha fazla zeytin dokusu basınç farkıyla karşılaşır.
- Hamur katmanları birbirleriyle yer değiştirir.
- Serbest kalan yağ damlacıklarının karşılaşma ihtimali artar.
- Vakum ve mekanik karıştırma etkileri birlikte uygulanır.
Bu nedenle LETO’da ince tabaka mekanizması, yüksek vakumun tank içerisindeki hamura daha etkili biçimde aktarılmasını hedefleyen temel tasarım unsurlarından biridir.
LETO Tankı Neden Tamamen Doldurulmaz?
Patent dokümanında malaksör tankının yaklaşık üçte ikisinin zeytin hamuruyla doldurulması ve üst bölümde basınç alanı bırakılması tarif edilmektedir.
Tank tamamen doldurulduğunda zeytin hamuru yoğun bir kütle hâlinde bulunur. Bu durumda vakumun etkisi büyük ölçüde hamurun dış yüzeyleriyle sınırlı kalabilir.
Üstte kontrollü bir boşluk bırakıldığında ise kavisli kanatlar hamuru bu alana taşıyabilir ve ince tabakalar hâlinde düşük basınç ortamına maruz bırakabilir.
Dolayısıyla tankın belirli bir doluluk seviyesinde çalıştırılması kapasite kaybı değil, vakum alanının prosesin aktif bir parçası hâline getirilmesidir.
Alttan Dolum Oksijen Temasını Nasıl Azaltır?
LETO patentinde zeytin hamurunun malaksör tankına alttan pompalanarak doldurulabilmesi de tarif edilmektedir.
Hamurun tankın üstünden dökülmesi, dolum sırasında daha geniş bir yüzeyin havayla temas etmesine neden olabilir. Alttan dolumda ise tank aşağıdan yukarıya doğru kontrollü biçimde doldurulur.
Dolum sırasında düşük seviyeli vakum uygulanması ve tank dolduktan sonra giriş ile çıkış vanalarının sızdırmaz biçimde kapatılması, zeytin hamurunun prosesin başlangıcından itibaren oksijenle temasının sınırlandırılmasına yardımcı olur.
Bu yapı, oksijen kontrolünün yalnızca malaksasyon başladıktan sonra değil, hamurun tanka alınması sırasında da uygulanmasını sağlar.
LETO’da Vakum Seviyesi Nasıl Yönetilir?
LETO, üretim ihtiyacına göre 250–650 mmHg vakum aralığında çalışabilecek şekilde tasarlanmıştır.
Patent dokümanında 300–600 mmHg çalışma aralığı ve 400–500 mmHg civarında hedeflenen proses bölgesi tarif edilmektedir.
Ancak vakumun mümkün olan en yüksek değerde ve aralıksız uygulanması her zaman en doğru proses anlamına gelmez.
Aşırı vakum:
- Hamurun sıcaklığını değiştirebilir.
- Su ve uçucu bileşenlerin uzaklaşmasını artırabilir.
- Aroma profilini olumsuz etkileyebilir.
- Prosesin gereksiz biçimde karmaşıklaşmasına neden olabilir.
Bu nedenle LETO’da vakum, sıcaklık ve seviye sensörlerinden alınan verilere göre kontrol edilir. Vakum pompası hedeflenen basınç bölgesine ulaşıldığında sürekli çalışmak yerine proses ihtiyacına göre devreye girip çıkar.
Amaç zeytin hamurundaki suyu kaynatmak veya tamamen uzaklaştırmak değil, hücresel yapı ve kütle transferi üzerinde kontrollü bir basınç farkı oluşturmaktır.
Oksijeni Tamamen Ortadan Kaldırmak Doğru mudur?
Zeytin hamurunun gereksiz oksijenle teması, polifenol oksidaz ve peroksidaz gibi enzimlerin etkisiyle fenolik bileşenlerin kaybını artırabilir.
Bu nedenle oksijenin azaltılması, fenolik bileşenlerin korunması bakımından avantaj sağlayabilir.
Ancak zeytinyağının yeşil ve meyvemsi aromasını oluşturan lipoksijenaz yolu da belirli miktarda oksijen kullanır.
Dolayısıyla ideal proses:
Oksijeni kontrolsüz biçimde tamamen yok etmek değil, gereksiz oksidasyonu sınırlandırırken aroma oluşumu için gereken enzimatik koşulları korumaktır.
Doğru oksijen dengesi; zeytin çeşidine, sıcaklığa, hasat dönemine ve hedeflenen duyusal profile göre değişebilir.
LETO’da vakumun sensörlerle kontrollü biçimde uygulanması, basınç ve oksijen ortamının tek bir sabit değere bağlı kalmadan proses ihtiyacına göre yönetilmesini hedefler.
Çift Cidarlı Gövde ve Sıcaklık Kontrolü
Vakumlu malaksasyonda sıcaklık yalnızca ürün kalitesi açısından değil, vakumun uçucu bileşenler üzerindeki etkisi bakımından da kritik öneme sahiptir.
LETO’nun çift cidarlı gövdesinde sıcak veya soğuk su dolaştırılarak zeytin hamurunun gerçek sıcaklığı kontrol altında tutulur.
Sistem:
- Erken hasat hamurunun kırıcıdan sıcak gelmesi durumunda soğutma,
- Çok düşük ortam sıcaklıklarında kontrollü ısıtma,
- Malaksasyon boyunca sabit sıcaklık,
- Tank içerisindeki farklı bölgeler arasında daha dengeli proses
sağlamayı hedefler.
LETO’nun genel ayarlanabilir çalışma penceresi 18–27 °C olmakla birlikte, çok erken hasat ve kalite odaklı proseslerde 18–22 °C aralığında verimli malaksasyon gerçekleştirilmesi sistemin temel kullanım hedeflerinden biridir.
Kısa Sürede Malaksasyon Neden Önemlidir?
Malaksasyon süresi uzadıkça yağ damlacıklarının birleşmesi için daha fazla zaman sağlanabilir. Ancak uzun süreli karıştırma aynı zamanda hamurun oksijen, sıcaklık ve enzimatik reaksiyonlarla daha uzun süre karşılaşması anlamına gelir.
Gereğinden uzun malaksasyon:
- Oksidasyonu artırabilir.
- Taze aroma profilini zayıflatabilir.
- Üretim hattının saatlik kapasitesini düşürebilir.
- Malaksörlerin tesisin darboğazı hâline gelmesine neden olabilir.
LETO’nun yüksek vakum ve çift yönlü karıştırma yapısı, zeytin hamurunu 10–20 dakika gibi kısa ve ihtiyaca göre özelleştirilebilen proseslerde dekantasyona hazırlamayı hedefler.
Gerçek malaksasyon süresi; zeytin çeşidi, olgunluk, hamur sıcaklığı, kırıcı ayarı ve hedeflenen yağ karakterine göre belirlenmelidir.
LETO Hamuru Dekantöre Nasıl Hazırlar?
Malaksör yağ ile pirinayı nihai olarak birbirinden ayırmaz. Bu işlem dekantör tarafından gerçekleştirilir.
LETO’nun görevi, dekantöre ulaşan hamurun ayrıştırılabilirliğini yükseltmektir.
Proses boyunca:
- Hücresel yapıların açılması desteklenir.
- Hamur katmanları karşılıklı hareketlerle işlenir.
- Küçük yağ damlacıklarının birleşmesi kolaylaştırılır.
- Hamurun farklı bölgeleri vakum alanına taşınır.
- Sıcaklık kontrollü tutulur.
- Oksijenle gereksiz temas sınırlandırılır.
Bu işlemler sonucunda daha büyük yağ damlacıkları içeren, daha homojen ve dekantörde ayrılmaya daha uygun bir hamur yapısı hedeflenir.
LETO ile hazırlanan hamur, ANTA iki fazlı dekantör tarafından proses suyu ilave edilmeden yağ ve pirina fazlarına ayrılabilir.
LETO’nun Teknolojisi Hangi Unsurların Birleşimidir?
LETO’nun çalışma prensibini yalnızca “vakumlu malaksör” ifadesiyle açıklamak eksik kalır.
Sistemin proses yaklaşımı beş temel teknolojiyi bir araya getirir:
1. Kontrollü yüksek vakum
Zeytin dokusunun mekanik yapısını ve hücresel kütle transferini etkileyerek yağ damlacıklarının birleşmesini desteklemeyi hedefler.
2. Patentli çift yönlü karıştırma
Hamuru tek yönde sürüklemek yerine farklı yönlerde hareket ettirerek güçlü ve homojen bir malaksasyon oluşturur.
3. İnce tabaka mekanizması
Hamuru üstteki vakum alanına taşıyarak daha geniş bir hamur yüzeyinin kontrollü basınç farkına maruz kalmasını sağlar.
4. Düşük sıcaklık kontrolü
Özellikle 18–22 °C aralığında kalite odaklı üretim yapılırken aroma ve fenolik bileşenlerin korunmasını, verimin ise mekanik ve vakum etkisiyle desteklenmesini hedefler.
5. Sensör ve otomasyon kontrolü
Vakum, sıcaklık ve seviye değerlerini izleyerek prosesin sabit ve kontrol edilebilir biçimde yürütülmesini sağlar.
Bilimsel Bulgular LETO İçin Nasıl Kullanılmalıdır?
Yüksek vakum araştırmaları, vakumun zeytin hücrelerinin mekanik yapısını, kütle transferini, yağ damlacıklarının birleşmesini ve bazı fenolik bileşenleri etkileyebildiğini göstermektedir.
LETO ise bu bilimsel mekanizmalardan yararlanmak üzere yüksek vakumu, özel karıştırıcı geometrisini, ince tabaka hareketini ve düşük sıcaklık kontrolünü aynı makine içerisinde birleştiren bir mühendislik çözümüdür.
Ancak bilimsel çalışmalarda elde edilen yüzdelik sonuçlar, doğrudan LETO’nun her zeytin çeşidinde sağlayacağı garanti değerler olarak sunulmamalıdır.
Doğru yaklaşım şudur:
- Bilimsel çalışmalar yüksek vakumun temel fiziksel etkisini destekler.
- LETO’nun patent dokümanı bu etkiden yararlanmak için geliştirilen özgün mekanik yapıyı açıklar.
- Gerçek üretim sonucu zeytin çeşidine ve proses ayarlarına göre değişir.
- LETO, operatöre vakum, sıcaklık, süre ve karıştırma koşullarını birlikte yönetme imkânı sunar.
Sonuç
Yüksek vakumlu malaksasyon yalnızca zeytin hamurunun oksijensiz bir tank içerisinde karıştırılması değildir.
Bilimsel çalışmalar, yüksek vakumun zeytin hücrelerinin mekanik ve yapısal özelliklerini değiştirebildiğini, hücresel kütle transferini artırabildiğini ve küçük yağ damlacıklarının daha büyük damlalar hâlinde birleşmesini destekleyebildiğini göstermektedir.
Ancak vakum tek başına yeterli değildir. Hamurun tank içerisinde nasıl hareket ettiği, ne kadar yüzey alanıyla vakuma maruz kaldığı, sıcaklığın nasıl kontrol edildiği ve karıştırıcı kanatların oluşturduğu mekanik etki proses sonucunu doğrudan belirler.
LETO yüksek vakumlu malaksör; patentli çift yönlü karıştırıcıları, hamuru ince tabakalar hâlinde vakum bölgesine taşıyan kanatları, çift cidarlı sıcaklık kontrolü ve sensör destekli otomasyonu bir araya getirir.
Bu mühendislik yaklaşımı, özellikle 18–22 °C aralığında çok erken hasat ve kalite odaklı üretim yapılırken, soğuk sıkım koşullarından taviz vermeden güçlü yağ verimi elde edilmesini hedefler.
LETO’da verim tek bir etkiden doğmaz:
Yüksek vakum, düşük sıcaklık, çift yönlü karıştırma ve ince tabaka mekanizması birlikte çalışır.
LETO yüksek vakumlu malaksör serisini ve teknik özelliklerini inceleyin.
Kaynaklar
- Taticchi A. ve diğerleri, High vacuum-assisted extraction affects virgin olive oil quality: Impact on phenolic and volatile compounds , Food Chemistry, 2021.
- Veneziani G. ve diğerleri, High vacuum applied during malaxation in oil industrial plant: Influence on virgin olive oil extractability and quality , Innovative Food Science & Emerging Technologies, 2022.
- Bianchi B. ve diğerleri, Modified Rotating Reel for Malaxer Machines , Foods, 2020.
- Ayr U. ve diğerleri, 3D Computational Fluid Dynamics Simulation and Experimental Validation for Prediction of Heat Transfer in a New Malaxer Machine , Journal of Food Engineering, 2015.
- Servili M. ve diğerleri, Influence of the Decrease in Oxygen during Malaxation of Olive Paste on Volatile and Phenolic Compounds , Journal of Agricultural and Food Chemistry, 2008.